元に戻らない塑性変形とは?弾性との決定的な違いとメカニズムを解説
ゼムクリップを指で軽く曲げて離すと元の直線に戻るが、ぐっと強く曲げると折り目がついて二度と元の形には戻らない。この「力を取り除いても元に戻らない永久的な変形」こそが、材料工学の根幹をなす塑性変形(そせいへんけい)と呼ばれる物理現象である。
自動車のボディを成形する巨大プレスから、日夜手にするスマートフォンの極薄アルミフレーム、飲料用アルミ缶の深絞り成形に至るまで、人類の製造業はすべてこの性質を巧みにコントロールすることで成り立っている。材料力学の基礎概念でありながら、2026年現在の電気自動車(EV)車体軽量化や超高張力鋼板(ハイテン材)の成形技術においても最前線の課題であり続ける塑性変形。その決定的なメカニズムと弾性変形との境界線、そして破壊へと至るプロセスを現場取材の視点から解き明かしていく。
📌 【この記事の重要ポイントまとめ】
- 要点1:塑性変形とは、外力を除荷しても元に戻らない永久ひずみが残る現象であり、原子同士の結合が一度切れて別の原子と再結合する「転位の移動」によって引き起こされる。
- 要点2:弾性変形との境目となる限界応力を「降伏点(明確でない金属は0.2%耐力)」と呼び、ここを超えることで金属プレス加工や鍛造などの塑性加工が可能になる。
- 要点3:変形を繰り返すほど硬く脆くなる「加工硬化」と「スプリングバック」の制御が現場の最重要課題であり、2026年の先端製造業ではAIリアルタイム補正による極限設計が進展している。
【徹底解説】力を加えても元に戻らない塑性変形とは?弾性変形との決定的な境界線
物体に外力を加えたときの挙動は、大きく分けて「弾性変形(だんせいへんけい)」と「塑性変形」の2段階が存在する。この2つの境界線を理解することが、材料力学のファーストステップとなる。
ゴムボールを指で押すとへこむが、指を離せば瞬時に球体に戻る。スプリング(ばね)を軽く引っ張って放したときも同様だ。このように、加えた力をゼロにしたときに元の形状へ完全に復元する性質を弾性と呼び、その変形を弾性変形という。原子レベルで見ると、原子同士をつなぐバネのような結合がわずかに伸び縮みしているだけで、原子の並び順そのものは一切変化していない状態だ。
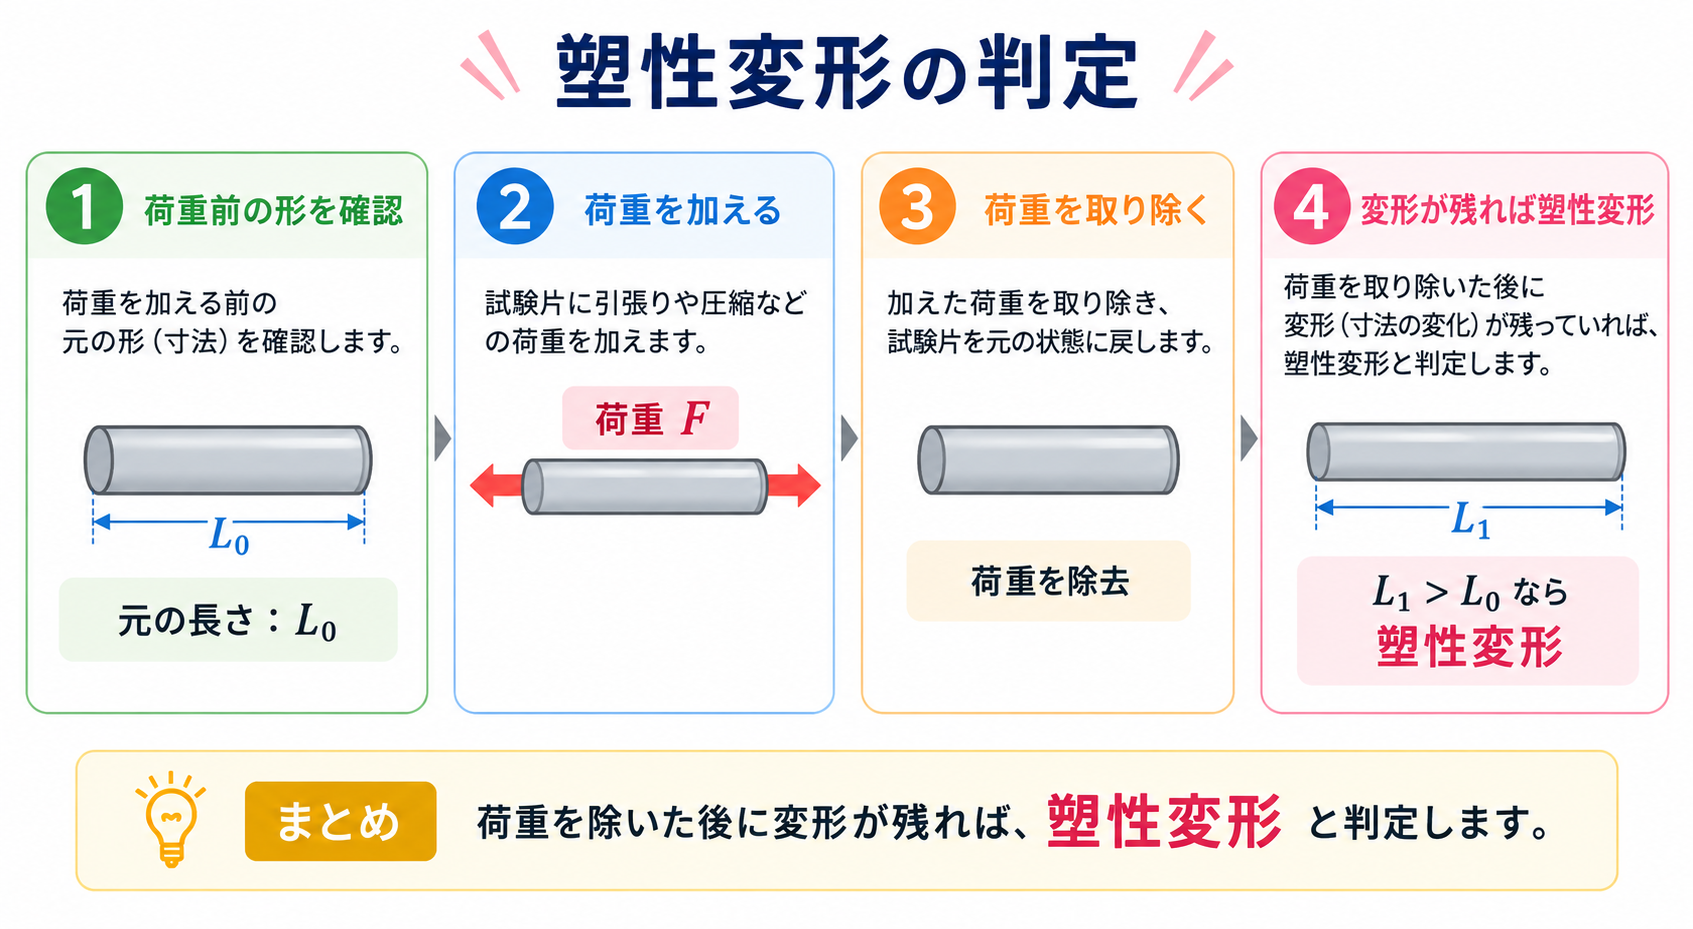
対して、弾性の限界を超えて強い力を加えた瞬間に発生するのが塑性変形である。一度この領域に踏み込むと、外力を完全に取り除いても変形したひずみ(永久ひずみ)がそのまま残留する。
身近な例を挙げれば枚挙にいとまがない。台所で使うアルミホイルを指でくしゃくしゃに丸めたとき、手を離しても勝手に広がらないのは塑性変形を起こしているからだ。自動車が衝突した際にバンパーやフレームが潰れて衝撃エネルギーを吸収するのも、金属の塑性変形を利用した安全設計である。もし車体がゴムのように弾性変形だけで跳ね返れば、乗員には凄まじい衝撃加速度が直撃してしまう。塑性変形は「材料を変形させて成形する」だけでなく、「変形によってエネルギーを吸収し、人命を守る」という決定的な安全工学的役割も担っている。
原子レベルで起きている現象|塑性変形のメカニズムと「転位」の真実
では、金属内部では一体何が起きているのか。金属は一見すると隙間のない均一な塊に見えるが、ミクロの世界では原子が規則正しく並んだ「結晶構造」を形成している。
かつて物理学の黎明期には、「金属が塑性変形するのは、原子の面全体が一斉にズレるためだ」と考えられていた。しかし、その計算から導き出される理論的な強度は、実際の金属が変形し始める強度の約100倍から1000倍も高くなってしまい、現実の数値と致命的な乖離が生じていた。この長年の謎を解き明かしたのが、結晶内部に存在する格子欠陥の一種である「転位(dislocation)」の発見である。
転位とは、規則正しい原子の並びの中に、局所的に原子が1列分余計に入り込んだり抜けたりしている「ズレの線」を指す。重い絨毯を部屋の端から動かそうとするとき、全体を一度に引っ張るには莫大な力が必要だが、絨毯の端に小さな波(シワ)を作り、そのシワを反対側へ向かってトントンと押し進めていけば、小さな力で絨毯全体を移動させられる。金属の塑性変形はこの絨毯のシワと全く同じ原理だ。外力を受けると、結晶中の「転位」が1原子列ずつドミノ倒しのように滑り面(すべりめん)に沿って移動していき、最終的に結晶表面へ抜けることで、金属全体として永久的な形状変化が完了する。
さらに興味深いのが加工硬化(加工硬化の仕組み)と呼ばれる現象である。金属を曲げたり叩いたりして塑性変形を連続して与え続けると、結晶内部で無数の転位が新しく発生する。ある限界を超えると、互いに異なる方向へ進もうとする転位同士が激しく衝突し、絡み合って身動きが取れなくなってしまう。結果として転位が移動しにくくなり、「変形が進むほど材料の硬さと強度が増す」という状態が生まれる。針金を何度も同じ場所で往復して折り曲げていると、次第に曲げるのが硬くなり、最後にはポキリと折れてしまう現象は、この加工硬化によって延性(しなやかさ)が失われ、破壊へと至る典型例である。
設計者が必ず見る「応力ひずみ線図」の読み解き方と引張試験の数値基準
工業製品の設計において、材料がどこまで弾性を保ち、どの強さで塑性変形を起こし、いつ破断するのかを厳密に把握することは設計者の絶対条件となる。その挙動を1枚のグラフで可視化するのが、JIS(日本産業規格)に基づく引張試験によって得られる「応力ひずみ線図(S-Sカーブ)」である。
引張試験機に規定寸法の試験片をセットし、破断するまで両端から引っ張り続けると、材料特有の曲線が描かれる。その過程は次の通りだ。
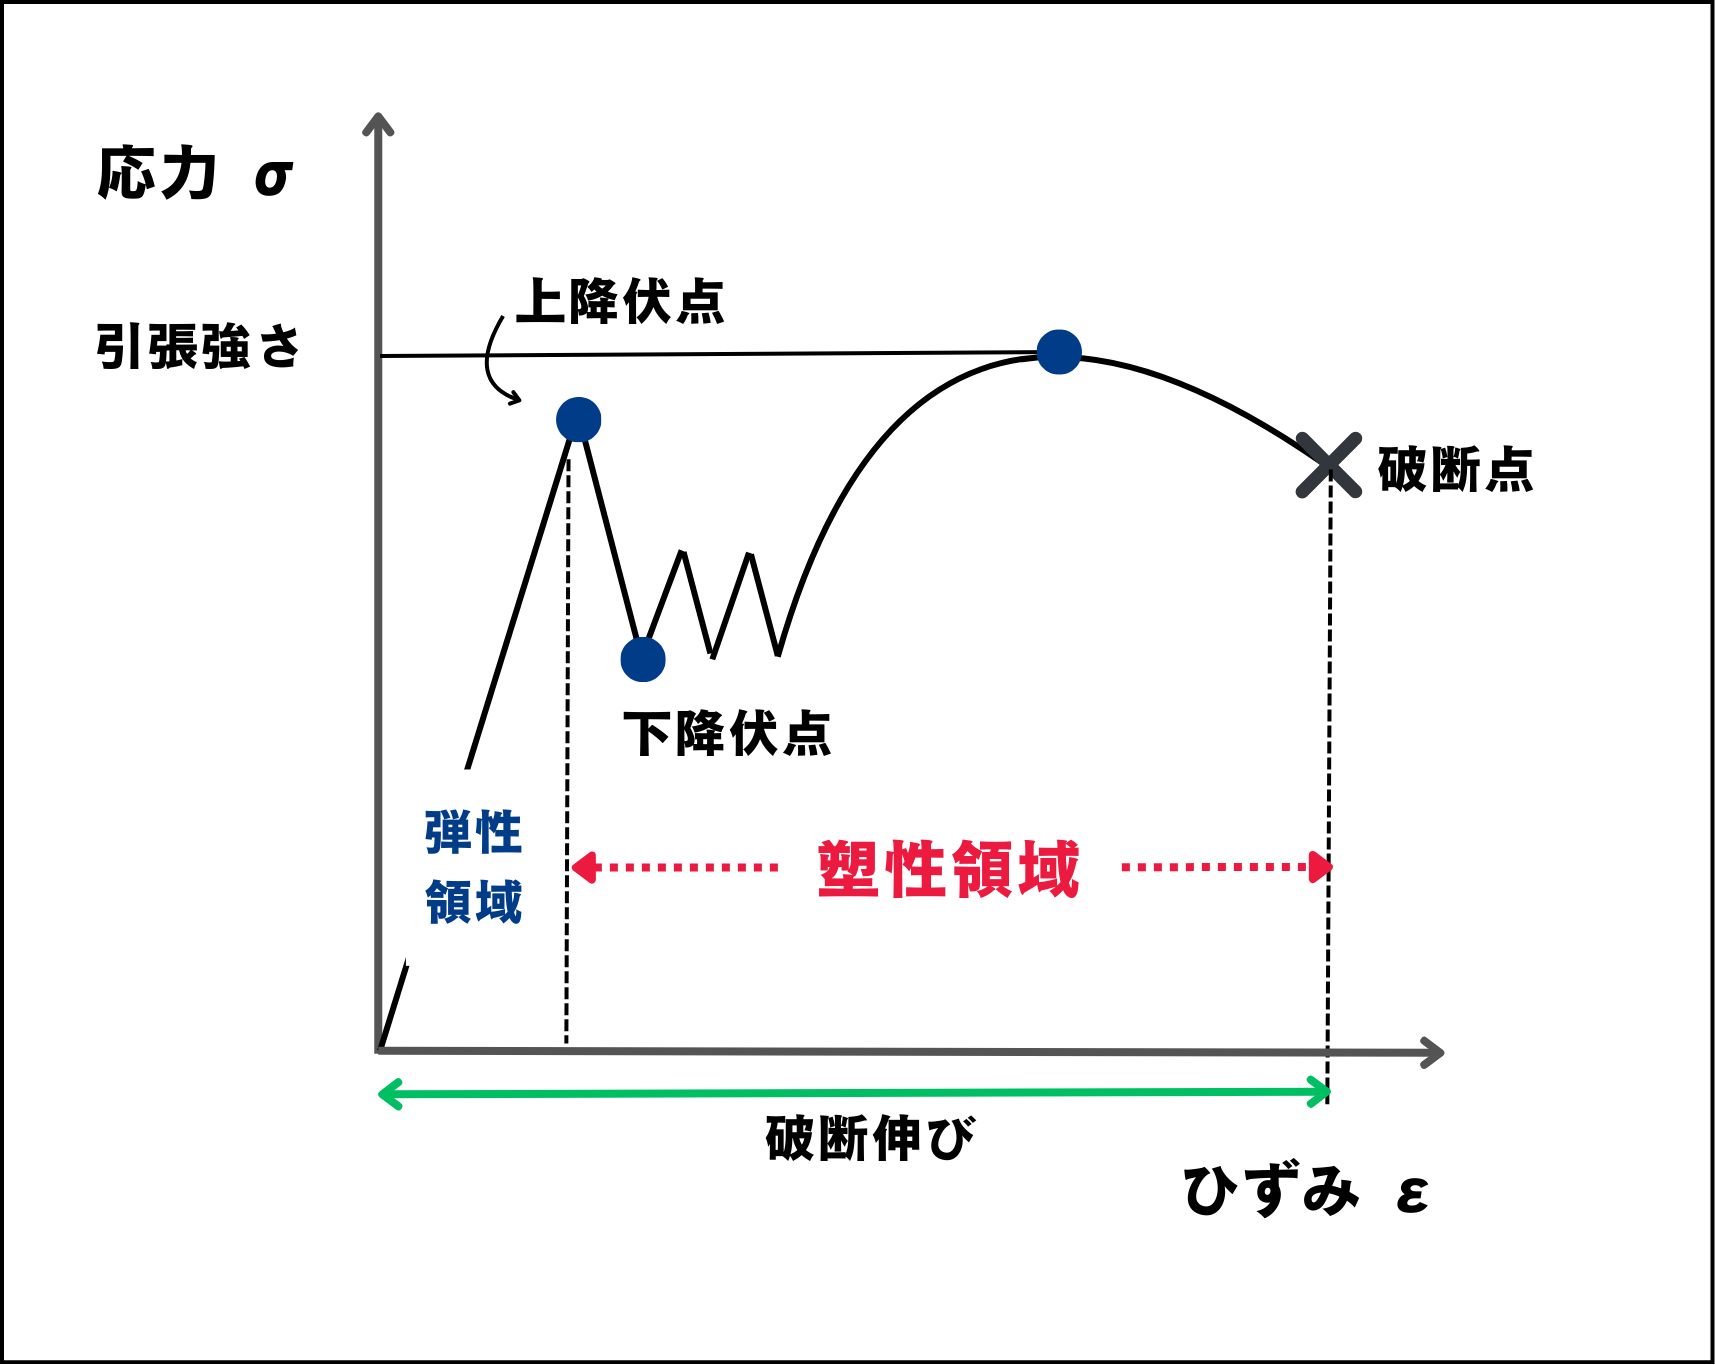
原点から直線を描いて立ち上がる領域が「弾性変形域」であり、応力とひずみはフックの法則に従って比例関係を保つ。その直線の限界が「比例限度」および「弾性限度」である。そこからさらに荷重を増やすと、軟鋼などの特定の金属では急激に応力が落ち込むような挙動を示す。これが降伏点(上降伏点・下降伏点)であり、まさに材料が塑性変形を開始する境界線を示している。
しかし、アルミニウム合金やステンレス鋼、高張力鋼板など多くの工業材料には明確な降伏点が出現しない。そこで材料力学では、荷重を取り除いた後に0.2%の永久ひずみ(永久的な変形)が残る応力値を「0.2%耐力」と定義し、これを降伏点の代用値として設計基準に採用している。
降伏点(耐力)を超えた材料は塑性変形域へと突入し、加工硬化を伴いながら最大の引張応力値(引張強さ)に到達する。その後、試験片の一部にくびれ(局部収縮)が発生し、断面積が急速に減少して最終的な破壊へと至る。
以下は、現代の主要な工業材料における機械的特性の実測基準値と、塑性加工性の比較データである。
| 材料種別(規格) | 降伏点 / 0.2%耐力(目安) | 引張強さ / 破断伸び | 塑性加工性と設計上の評価 |
|---|---|---|---|
| 一般構造用圧延鋼材 (SS400) | 245 MPa以上 (板厚16mm以下) | 400〜510 MPa 伸び:21%以上 | 明確な降伏点を持ち、延性に富む。曲げ加工が容易で建築・産業機械の標準材として極めて扱いやすい。 |
| アルミニウム合金 (A5052-H34) | 約180 MPa (0.2%耐力) | 約260 MPa 伸び:約10% | 軽量で耐食性が高いが、耐力と引張強さの差が狭く割れやすい。曲げRの適正管理が不可欠。 |
| 超高張力鋼板 (980MPa級ハイテン) | 約700〜850 MPa (0.2%耐力) | 980 MPa以上 伸び:12〜16% | EV車体骨格の衝突安全・軽量化の要。降伏応力が高く、強力なスプリングバック対策が必須。 |
| オーステナイト系ステンレス (SUS304) | 約205 MPa以上 (0.2%耐力) | 520 MPa以上 伸び:40%以上 | 極めて高い伸びを示し深絞り性に優れるが、加工硬化が極端に激しく金型摩耗や割れリスクに注意。 |

【実態検証】製造現場のリアル|金属プレス加工技術と不良発生の壁
理論上の数式や線図が完璧であっても、実際の金属プレス加工現場では教科書通りにいかない生々しい格闘が日々繰り広げられている。
金型設計とプレス成形の現場を取材すると、ベテラン技術者が口を揃えて挙げる最大の難所が「スプリングバック(跳ね返り現象)」である。金型で金属板を目標の形状まで強く押し込んで塑性変形させたとしても、金型を開いて外力を解いた瞬間、金属の内部に残っていた弾性変形分がわずかに元の形状へ戻ろうとして跳ね上がってしまう。
「図面通りの角度で金型を削れば、製品は絶対に図面通りにはならない。特に980MPaや1180MPaといった超ハイテン材では、スプリングバックによる寸法の狂いが普通鋼の3倍以上に跳ね上がる。跳ね返る角度を見越して、最初から深く曲げておく『追い込み(オーバーベンド)』や、応力を逃がすビード形状の金型調整が何十回と繰り返される」――大手自動車サプライヤーの金型設計担当者はそう証言する。
さらに、塑性変形の限界点を見誤ると、ワークの表面に微小な亀裂が入る「割れ(クラック)」や、表面にしわが寄る「座屈(しわ)」が発生し、数千万円単位の試作ラインが一瞬で不良品の山と化す。材料ロットごとの微妙な結晶粒度や板厚の公差(わずか数マイクロメートルの誤差)、その日の工場の気温による金型クリアランスの変化すらも、塑性変形の成否を左右するのが製造現場の冷徹なリアルである。
一般に知られていない盲点とネットの誤解|「強くて硬い金属ほど安全」という罠
一般の消費者の間には、「硬くて降伏点が高い金属ほど壊れにくく、構造物として絶対に安全だ」という根強い思い込みが存在する。しかし、材料工学の視点から見れば、この認識は重大な危険性を孕んだ誤解である。
材料の破壊挙動には、大きく分けて「延性破壊(えんせいはかい)」と「脆性破壊(ぜいせいはかい)」の2種類がある。塑性変形をほとんど起こさずに、ある日突然ガラスのように真っ二つに割れる現象が脆性破壊だ。
もし構造物の材料を「とにかく硬くて変形しない材料(降伏点・引張強さだけを極限まで高めた材料)」だけで固めてしまうと、許容荷重を超えた瞬間に前兆となる変形を一切見せることなく、一撃で壊滅的な破断を起こす。1940年代の第二次世界大戦期、アメリカで大量建造されたリバティ船が冬の冷たい海上で突然真っ二つに割れて沈没した有名な海難事故も、低温による鋼材の脆性遷移と応力集中が引き起こした脆性破壊の悲劇であった。
対照的に、適度な塑性変形を起こす材料は、限界荷重に達しても「曲がる」「伸びる」という目に見える変形サイン(前兆)を周囲に示してくれる。設計工学において真に優れた材料とは、単に硬い材料ではなく、「破壊する前に塑性変形を起こし、エネルギーを吸収しながら持ちこたえる粘り強さ(靭性:じんせい)」を兼ね備えた材料なのである。
【2026年最新】EV軽量化を支える次世代の塑性加工技術と産業トレンド
2026年、世界の製造業における塑性加工技術は、脱炭素社会とモビリティの大変革に伴って歴史的なパラダイムシフトの渦中にある。特にEV(電気自動車)市場では、巨大なバッテリーパックの重量を相殺するため、車体骨格の極限的な軽量化が至上命題となっているからだ。
その牽引役となっているのが、「冷間プレスの限界を突破するAIサーボプレス制御」と「ホットスタンプ(熱間プレス)技術の高度化」である。鋼板を約900℃まで加熱してオーステナイト組織(変形しやすい状態)にし、金型内で成形と同時に急速冷却して焼き入れを行うホットスタンプは、引張強さ1500MPa〜2000MPa級という驚異的な超高強度パーツを寸法精度高く打ち出すことを可能にした。
さらに2026年の先端工場では、プレス機に高精度センサーとデジタルツインを融合させた「AIリアルタイム補正システム」が本格稼働している。鋼板のロットごとの微妙な硬度差や温度変化によるスプリングバックの変動を、サーボモーターの加圧ストローク軌跡をマイクロ秒単位で動的に可変制御することで瞬時に相殺。職人の長年の勘に頼っていた金型補正をアルゴリズムが肩代わりし、歩留まり率を極限まで引き上げる技術がグローバルで急速に普及している。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
材料選定や加工プロセスの設計において、塑性変形の性質をどのように扱うべきか。エンジニアや製品開発者が下すべき判断基準は明快である。
【塑性変形を最大限に活用すべきケース】
- 薄板プレス成形や深絞り、冷間鍛造で大量生産を行う部品:材料の破断伸び(延性)が十分に高く、降伏比(降伏点÷引張強さ)が適度に低い材料を選択することで、割れを防ぎつつ狙った形状を安定して量産できる。
- 衝突安全部材(クラッシュボックス、フレーム):塑性変形の過程で生じる変形抵抗エネルギーを利用して衝撃を緩和するため、適度な降伏耐力と高い均一伸びを持つハイテン材の適用が最適解となる。
【塑性変形の発生に対して極めて慎重になるべきケース】
- 精密機器のシャフト、ギア、ベアリング支持部:ミクロン単位の寸法精度が求められる回転機構では、わずか0.01%の塑性変形(永久ひずみ)の発生すら致命的な振動・焼き付き・異音の原因となる。設計応力は降伏点(耐力)に対して十分な安全率(通常2〜4倍以上)を見込み、完全な弾性域内で運用しなければならない。
- 繰返し荷重を受ける疲労環境下の部品:塑性変形を局所的に繰り返す部位は、加工硬化とともに微小クラックが発生し、疲労破壊の起点となる。高サイクル疲労が想定される環境では、静的強度ではなく疲労限度を基準とした厳格な材料選定が求められる。
【塑性変形とは】に関するよくある質問(FAQ)
Q1:塑性変形と弾性変形の最も簡単な見分け方は何ですか?
A1:外力を完全にゼロにした際、「元の寸法・形状に完全に戻るかどうか」で見分けます。元に戻れば弾性変形、わずかでも変形が残れば塑性変形です。日常の例では、輪ゴムを引っ張って戻すのが弾性変形、針金やアルミホイルを曲げて形を固定させるのが塑性変形です。
Q2:アルミニウムのように降伏点がはっきりしない材料はどうやって判断するのですか?
A2:明確な降伏点(降伏棚)が現れない非鉄金属や高張力鋼では、荷重を取り除いた後に「0.2%の永久ひずみ(残留伸び)」が生じる応力値を「0.2%耐力」と定め、これを実質的な降伏点(塑性変形が本格化する基準値)として工業設計に用います。
Q3:金属を曲げ続けると硬くなるのはなぜですか?
A3:「加工硬化」と呼ばれる現象によるものです。塑性変形が進むと、金属結晶の中で原子のズレの線である「転位」が大量に発生します。転位の密度が高くなりすぎると互いの移動を邪魔し合って動けなくなるため、結果として外力に対してより強い抵抗を示す(=硬く強くなる)ようになります。ただし、硬くなる一方で粘り強さ(伸び)は低下するため、限界を超えると亀裂が入って破断します。
まとめ:今後の動向と失敗しないための判断基準
力を加えても元に戻らない「塑性変形」は、一見すると単なる変形や破損のプロセスに思えるかもしれない。しかしその本質は、金属結晶の「転位の移動」という物理現象を制御し、一枚の平らな鉄板を精巧な自動車や航空機、精密機器のパーツへと生まれ変わらせる、人類史上最も汎用性の高いものづくり技術の基盤である。
弾性変形と塑性変形を分かつ降伏点の見極め、加工硬化のメカニズム、そして破壊に至る靭性の担保。これら材料力学の基礎知識を正しく理解することは、2026年現在の超軽量EV設計やAIスマート成形といった最先端技術の現場においても、不変の羅針盤であり続けている。材料が発する微小な変形のサインを見落とさず、安全率と成形性のバランスを緻密に見極めることこそが、失敗しない製品設計と技術革新への確かな道筋となる。 (出典: 塑性 変形 と は(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。