隅肉溶接とは?突合せとの違い・強度計算・記号を2026年最新基準で解説
構造物の骨格を組む機械フレームや建築鉄骨、板金筐体の製造現場において、最も日常的に選択される接合技術が「隅肉溶接(フィレット溶接)」です。部材同士を突き合わせる工法と異なり、複雑な開先加工を行わずに強固な接合部を形成できるため、製造現場のコスト削減とリードタイム短縮に直結する基幹技術として確固たる地位を築いています。
しかし、設計図面上の指定ミスや現場での施工精度のばらつきが、重大な破断事故を招くケースは後を絶ちません。部材が直交・斜交する接合部において、なぜ隅肉溶接が選ばれ、どのように強度を保証するのか。本稿では、溶接記号の読み解き方から脚長とのど厚の相関関係、2026年時点の最新設計基準、さらには熟練技能者の肌感覚に至るまで、現場実務で直底から役立つ知見を網羅して深掘りします。
📌 【この記事の重要ポイントまとめ】
- 要点1:隅肉溶接は開先加工を行わずに直交・斜交する部材の隅部を接合する手法で、T継手や重ね継手において抜群の施工性と経済性を誇る。
- 要点2:突合せ溶接が母材同等の引張耐力を求めるのに対し、隅肉溶接は「のど断面のせん断応力」で荷重を負担するため、計算ロジックが根本的に異なる。
- 要点3:強度不足や破断を防ぐ核心は、JISおよび建築基準に準拠した適正な脚長(S)とのど厚(a)の設計管理、そしてルート部の溶け込み不良やアンダーカットの撲滅にある。
【2026年最新まとめ】隅肉溶接とは一体どのような接合方法なのか?基礎からわかる全体像
隅肉溶接(英語:Fillet Welding)とは、直交または斜交する2つの母材が合流する「入隅(いりずみ)部分」に、三角形状の断面を持つ溶接金属を盛り付けて接合する溶接工法です。日常で見かけるスチール製の家具、産業用ロボットの架台、大型プラントの配管サポート、さらには高層ビルの鉄骨梁の仕口部に至るまで、鋼構造物のあらゆる局面に適用されています。
アーク溶接(MAG溶接、MIG溶接、被覆アーク溶接、TIG溶接)を中心として施工されますが、2026年現在のスマートファクトリー環境では、高出力ファイバーレーザー溶接や協働ロボットによる自動隅肉溶接の導入が急速に拡大しています。いずれの熱源を用いる場合でも、接合メカニズムの根底にあるのは「部材の角部同士を強固な三角柱状の溶着金属で一体化させる」という明快な構造です。
隅肉溶接が多用される最大の理由は、開先加工が不要な理由に集約されます。板の端面を斜めに削り落とす開先(グルーブ)加工には、レーザー切断機の開先ベベル機能や開先加工機による追加工程、削りカスの処理、寸法検査といった膨大なコストと工数が付随します。隅肉溶接であれば、母材を直角に切断した状態のまま突き当て、その境界線(ルート部)に沿ってアークを走らせるだけで成立するため、生産効率において圧倒的な優位性を持つのです。
主として用いられる継手形状には、部材同士をT字型に直交させる「T継手」、2枚の板を部分的に重なり合わせてその端部を留める「重ね継手」、そして外角・内角を直角に構成する「角継手(コーナ継手)」があります。いずれの継手においても、構造物の全体剛性を担保するための主力接合部として機能しています。
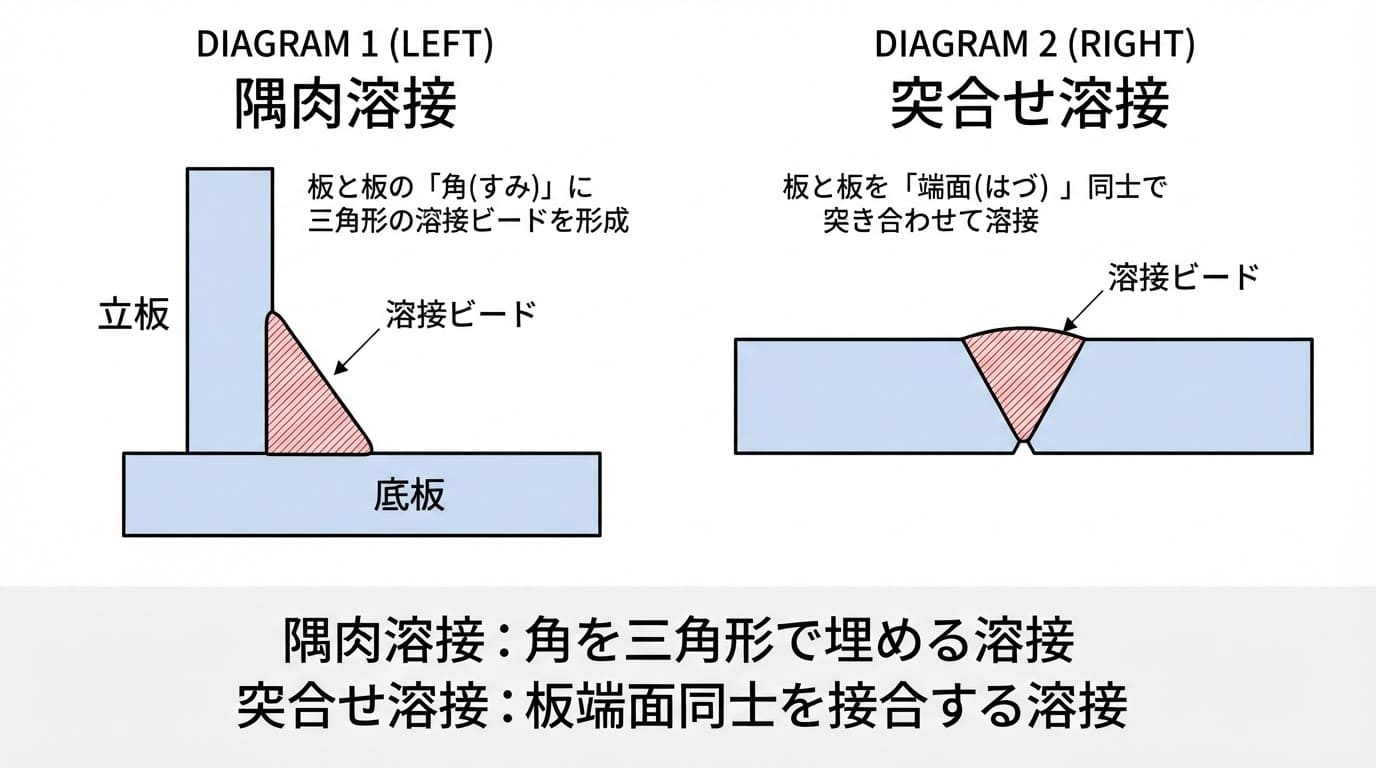
突合せ溶接との違いを徹底比較|性能・コスト・加工手間の決定的な差
溶接構造を設計・製造する際、技術者が最初に直面する選択肢が「隅肉溶接」と「突合せ溶接(開先溶接)」の使い分けです。両者の決定的な相違点は、部材内部への溶け込み深さと、応力伝達のメカニズムにあります。
突合せ溶接(Butt Welding)は、2つの部材端面を同一平面上で突き合わせ、板厚全体を溶かし込んで一体化させる完全溶込み溶接を基本とします。継手効率100%、すなわち母材と同等の一体性と引張・曲げ耐力を得られるため、圧力容器や橋梁の主桁、造船の外板といった極限の強度が要求される部位に不可欠です。しかし、事前の開先加工や厳密なルートギャップ管理、裏当て金の設置、さらには超音波探傷試験(UT)や放射線透過試験(RT)による全数内部欠陥検査が必須となり、製造コストは跳ね上がります。
対照的に隅肉溶接は、母材を溶かす範囲が表面近傍の隅部に限定される部分溶込み構造です。荷重を受けた際、溶接ビードの最小断面である「のど断面」にせん断応力として負荷が集中します。そのため、母材そのものの引張強度を完全に引き出す用途には向きませんが、適切なサイズ設計を行えば十分な構造耐力を維持しつつ、突合せ溶接の数分の一のコストと時間で接合を完了できます。
| 比較項目 | 隅肉溶接(Fillet Weld) | 突合せ溶接(Butt Weld) | 編集部の見解・実務評価 |
|---|---|---|---|
| 主たる応力状態 | のど断面におけるせん断応力 | 母材と同じ引張・圧縮・曲げ応力 | 隅肉は計算上「常にせん断」として評価する点が最大の留意点。 |
| 開先加工の要否 | 原則不要(直角切断のままで可) | 必須(板厚に応じてV、X、U形等) | 隅肉の前工程コストは突合せに比べ約40〜60%低減可能。 |
| 施工スピード・経済性 | 極めて高く、自動化もしやすい | 多層盛りや裏波溶接が必要で工数大 | 量産筐体や定尺フレームでは隅肉が圧倒的に有利。 |
| 非破壊検査の手法 | 外観目視(VT)、浸透探傷(PT)が主体 | 超音波(UT)、放射線(RT)の内部検査 | 隅肉はルート部に非溶着部が残るため、一般的なUT適用は困難。 |
| 耐疲労性(繰り返し荷重) | 形状不連続部が多く、応力集中しやすい | 余盛を削れば平滑になり極めて高い | 激しい振動や交番荷重が加わる動的部位には突合せが推奨される。 |
【図面記号の見方と設計基準】脚長・のど厚の関係と強度計算の方法
設計図面における溶接指示を正確に解釈することは、強度不足や過剰溶接による製品歪みを防止するための大前提です。JIS Z 3021(溶接記号)に規定された標準ルールを完全に押さえておく必要があります。
溶接記号の読み解き方
隅肉溶接の基本記号は、直角三角形のシンボルで示されます。水平な「基線」から引き出された「矢」が接合箇所を指し示します。基線に対して三角形記号が下側に描かれている場合は「矢の側(手前側)」の溶接を意味し、上側に描かれている場合は「矢の反対側(裏側)」を溶接する指示です。基線の上下双方に三角形が配置されている場合は、両側隅肉溶接を表します。
三角形の左側に記載される数値は「脚長(サイズ)」を示し、右側に記載される数値は「溶接長(ビード長さ)」を指定します。断続溶接の場合は「溶接個数 × 溶接長さ(ピッチ)」の形式で記述され、千鳥配置や並列配置の指定が行われます。さらに、基線と矢の交点に小さな旗印があれば「現場溶接」、丸印(〇)が付いていれば部材周囲を一周溶接する「全周溶接」を指します。
脚長(S)とのど厚(a)の幾何学的関係
隅肉溶接の断面は、理想的な直角二等辺三角形としてモデル化されます。母材の表面に沿った三角形の2辺の長さを「脚長(Leg Length, 記号:S)」と呼びます。一方、溶接強度の根幹を担うのが、直角の頂点(ルート部)から溶接表面の対辺へ下ろした垂線の長さである理論のど厚(Throat Thickness, 記号:a)です。
断面が直角二等辺三角形である場合、三角関数の幾何学的関係から以下の基本式が成立します。
理論のど厚(a) = 脚長(S) × sin 45° = 脚長(S) × 0.707(現場計算では概ね a = 0.7S として扱われます)
実際の溶接部には表面の盛り上がりである「余盛(余盛り)」やルート深部への「溶け込み」が存在しますが、静的強度計算においてはこれらを安全側の余裕とみなし、計算上の有効のど厚には算入しないのが設計工学上の標準ルールです。
強度計算の基本フローと建築鉄骨の設計基準
隅肉溶接部に外力 $P$(N)が加わった場合、引張荷重であれ曲げ荷重であれ、接合部破壊は最小断面であるのど断面のせん断破壊として評価します。有効のど厚を $a$(mm)、有効溶接長を $L$(mm)とすると、のど断面の有効面積 $A_w$ は $a \times L$ で求められます。このとき発生するせん断応力度 $\tau$ は次の式で算出されます。
$\tau = \frac{P}{a \times L} \leqq f_s$($f_s$:溶接継手の許容せん断応力度)
基準となる許容せん断応力度は、母材の引張強さや規格(JIS規格・建築基準法施行令第92条)によって明確に定められています。例えば、建築鉄骨分野の設計基準(日本建築学会「建築工事標準仕様書 JASS 6」)では、SS400材やSN400材における長期許容せん断応力度は約89 N/mm²、短期許容せん断応力度は約133 N/mm²(長期の1.5倍)として計算されます。
加えて、建築鉄骨の設計基準では、溶接始端と終端に発生しやすいクレーターや溶込み不足の影響を排除するため、溶接の全長から「両端の脚長分($2 \times S$)」を差し引いた数値を有効溶接長 $L$ として採用する厳格な規定が設けられています。

【実態検証】職人の生の声と現場目線で見えたリアル|隅肉溶接のやり方とコツ
図面上では単純な直角二等辺三角形として描かれる隅肉溶接ですが、実際の鉄骨製作工場や板金加工現場では、技能者の腕の差が最も露骨に表れる難易度の高い作業です。大手重工メーカーの特命工場で30年以上にわたり溶接施工を手掛けてきた熟練技能者たちの証言や、現場ヒアリングから見えてきたリアルな急所を検証します。
「図面を見れば脚長6mmと簡単に書いてあるが、現場で最も神経を使うのは『下板と立板への熱配分』だ。初心者が溶接機を握ると、重力に引かれて下板ばかりが溶け、立板側が垂れ下がるか、あるいは立板に熱を奪われて下板のルート部に隙間が残る。トーチ角度を正確に45度に保持しつつ、前進角を10度から15度程度に微調整しながらアーク圧で溶融プールを奥へ押し込む感覚を掴むまでに、最低でも数千時間の経験がいる」
SNSや技術者のオンラインコミュニティでも、「溶接外観は均一な波目で綺麗に見えたのに、超音波検査やカラーチェックをかけたらルート部の溶け込み不良で全滅した」というトラブル事例が頻繁に共有されています。外観の美しさと内部強度が一致しない点こそ、現場作業員が隅肉溶接に対して抱く最大の恐怖です。
施工精度を劇的に安定させるコツとして、現場では以下の3点が徹底されています:
1. ルートギャップのゼロ管理:T継手で立ち上げる部材の下端に隙間(ルートギャップ)が存在すると、アークが裏側に吹き抜け、過大な溶落ちや裏面の未溶着を誘発します。許容ギャップは最大でも1.5mm以下、可能であれば密着状態を確保することが大原則です。
2. 狙い位置の意図的オフセット:板厚差がある部材同士を接合する場合(例えば厚板ベースプレートに薄板リブを立てる場合)、厚肉側により多くの入熱が必要です。トーチの狙い先を中心から厚板側へ0.5〜1.0mm意図的にずらし、均等な溶融プールを形成させます。
3. クレーター処理とまわし溶接の徹底:ビードの終端部(クレーター)は急冷によって引け巣や割れが発生する最も脆弱な箇所です。電流を下げるクレーター処理機能を確実に作動させ、部材の角部ではビードを途切れさせずに連続して裏側まで巻き込む「まわし溶接(端部回り溶接)」を実施することが構造破壊を防ぐ鉄則です。
溶接欠陥の原因と対策|アンダーカット・オーバーラップ・ブローホールを防ぐ現場の知恵
隅肉溶接において発生する欠陥は、構造物の疲労破壊や脆性破断の引き金となります。現場で多発する代表的な欠陥の発生要因と、その具体的な対策プロセスを整理します。
第一の欠陥はアンダーカットです。母材の立ち上がり面や下板の溶接止端部に沿って、溝状の窪みが生じる現象です。原因の多くは過大な溶接電流、長すぎるアーク長、速すぎる運棒速度にあります。アンダーカットは強力な応力集中源となり、繰り返し荷重がかかる環境下ではここから疲労亀裂が瞬時に進展します。対策としては、電流値を適正レンジまで下げ、トーチのウィービング時に止端部で一瞬停止(タクト)させて溶着金属を十分に充填させる運棒が求められます。
第二の欠陥はオーバーラップです。溶融金属が母材の上にだらしなく覆い被さるものの、母材自体とは熱的に融合していない状態を指します。溶接電流が低すぎる場合や、運棒速度が極端に遅く熱が過剰に溜まった場合に多発します。外見上は脚長が太く見えても、境界線が鋭角なスリット状の未融合部となるため、検査ゲージで引っかかり不合格となります。適切な電流・電圧バランスの設定が不可欠です。
第三の欠陥はブローホールおよびピットです。溶接金属内部にガスが閉じ込められて生じる空洞(気孔)であり、表面に露出したものをピットと呼びます。主たる原因は、母材表面に付着したミルスケール(黒皮)、防錆油、水分、錆、あるいはシールドガスの供給不足(ノズルのスパッタ詰まりや現場の横風)です。徹底的な事前グラインダー研磨と、風速0.5m/s以上の環境下における風よけスクリーンの設置が防御策となります。

一般に知られていない盲点とネットの誤解|「脚長を太くすれば強くなる」は本当か?
ネット上のQ&Aサイトや設計初心者の間で根強く信じられている最大の誤解が、「溶接脚長は太く盛れば盛るほど接合強度が上がって安全である」という思い込みです。現場の溶接工学において、この過剰溶接(オーバーウェルディング)は明らかな設計・施工の欠陥とみなされます。
母材の板厚に対して過大な脚長を指定・施工すると、入熱量が二乗に比例して増大します。この過剰な熱入力は、以下の3大リスクを直接引き起こします:
1. 母材の変形と残留応力の増大:熱膨張と冷却収縮のアンバランスから、構造全体に歪み(反りやねじれ)が発生します。この歪みを矯正するためにガスバーナーで炙る「線状加熱」の工程が必要となり、製造コストを無意味に膨らませます。さらに内部には極めて高い引張残留応力が残留し、外力が加わった際に想定外の早期破壊を招きます。
2. 熱影響部(HAZ)の組織粗大化と脆化:アークの熱に晒された母材の境界領域(熱影響部)は、結晶粒が粗大化して粘り強さ(靭性)を失います。脚長を大きく盛るために何度もパスを重ねたり低速で焼き続けたりすると、硬くて脆い組織に変質し、耐衝撃性が急激に低下します。
3. 経済性の致命的な悪化:脚長を2倍にすると、必要となる溶着金属の体積および溶接作業時間は「4倍」に跳ね上がります。ワイヤ使用量、電力消費、作業人件費のすべてを圧迫する結果となります。
【プロの結論】適した構造・おすすめできない設計条件の客観的判断基準
隅肉溶接を採用すべきか否かの判断基準は、構造物が受ける荷重の性質と要求される寿命によって明確に線引きされます。
【隅肉溶接が極めて適している条件】
静止状態で使用される産業機械の土台・架台、建築物内部の間仕切り壁フレーム、配管支持金物、カバー・ボックスなどの筐体板金。これらは荷重が静的であり、コストと生産スピードが最優先されるため、隅肉溶接のメリットを最大限に享受できます。一般的に薄板側の板厚 $t$ に対し、脚長 $S \fallingdotseq 0.7 \sim 1.0t$ の範囲で設定するのが黄金比率です。
【隅肉溶接を避けるべき・慎重になるべき条件】
大型クレーンのガーダー、鉄道車両の台車枠、回転機械のローター支持部、海洋構造物の波浪を受ける主要接合部。これら激しい繰り返し曲げ応力や動的衝撃荷重、低温脆性破壊のリスクに晒される部位には、隅肉溶接ではなく、ルート部から完全溶込みを実現する開先突合せ溶接を選択しなければなりません。構造の重要度と破壊リスクを見極めた冷徹な仕様選定が、技術者に求められる本質的責任です。
【隅肉溶接とは】に関するよくある質問(FAQ)
Q1:隅肉溶接の「脚長」と「のど厚」はどちらを図面に指示すべきですか?
A1:日本のJIS Z 3021規格では、三角記号の左側に「脚長(S)」を記入して指示するのが一般的です。ただし、一部の国際規格(ISO)や海外案件の図面では、「a5」のように記号の前に「a」を付記して「のど厚」を直接指示するケースもあります。国内図面の実務においては、特記がない限り脚長の数値を記載する運用が標準的です。
Q2:異なる板厚の部材同士をT継手で溶接する場合、脚長のサイズはどう決めればよいですか?
A2:原則として「薄い側の部材の板厚」を基準に決定します。例えば板厚16mmのベースプレートに板厚6mmのプレートを立てる場合、脚長は薄板側の6mmと同等か、その70〜80%程度(4.5〜6mm)に設定します。厚板側に合わせて脚長12mmなどを盛ってしまうと、薄板側が溶け落ちて重大なアンダーカットや変形を生じるためです。
Q3:建築鉄骨の設計基準において、隅肉溶接の最小脚長ルールはありますか?
A3:建築工事標準仕様書(JASS 6)や建築基準法関係規定において、接合する母材の最大板厚に応じて最小脚長が定められています。厚板に対して細すぎるビードを打つと、母材の急冷効果によって溶接金属が焼き割れ(低温割れ)を起こす危険性があるためです。一般的に板厚が厚くなるほど最小脚長の制約が厳格化されます。
Q4:開先加工が完全に不要なはずの隅肉溶接で、開先を取るよう指示されることがあるのはなぜですか?
A4:それは「部分溶込み開先溶接と隅肉溶接の併用(レ形開先付き隅肉溶接)」と呼ばれる特殊な仕様です。極厚板同士のT継手などで、通常の隅肉溶接だけでは必要なのど厚を確保できない場合、片側の母材に部分的な開先加工を施して奥深く溶け込ませた上で、表面に隅肉ビードを盛り上げます。高荷重がかかる大型鉄骨の柱梁接合部などで採用される手法です。
まとめ:今後の動向と失敗しないための判断基準
2026年を迎えた製造業・建設業の最前線では、少子高齢化に伴う熟練溶接工の引退と深刻な人手不足が常態化しています。この構造的課題を打破すべく、視覚センサーとAI制御を融合させた協働ロボットによる自動隅肉溶接システムや、外観検査を数秒で完了する高精度3Dスキャナ・画像認識VTシステムの実装が加速しています。
しかし、どれほど施工装置や検査機器がデジタル化されようとも、「荷重をどのように受けて、のど断面のせん断応力としてどう逃がすか」という物理原則が変わることはありません。開先加工が不要という圧倒的な生産性の裏には、正確な脚長とのど厚の管理、そして微小な溶接欠陥も見逃さない厳格な品質管理が不可欠です。
設計者は過剰溶接による製品歪みを避けつつ適切なサイズを指定し、施工者は母材の清浄度と確実なルート溶込みを担保する。この設計と現場の強固な連携こそが、構造物の安全性を盤石なものにする唯一無二の道筋です。 (出典: 隅 肉 溶接 と は(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。